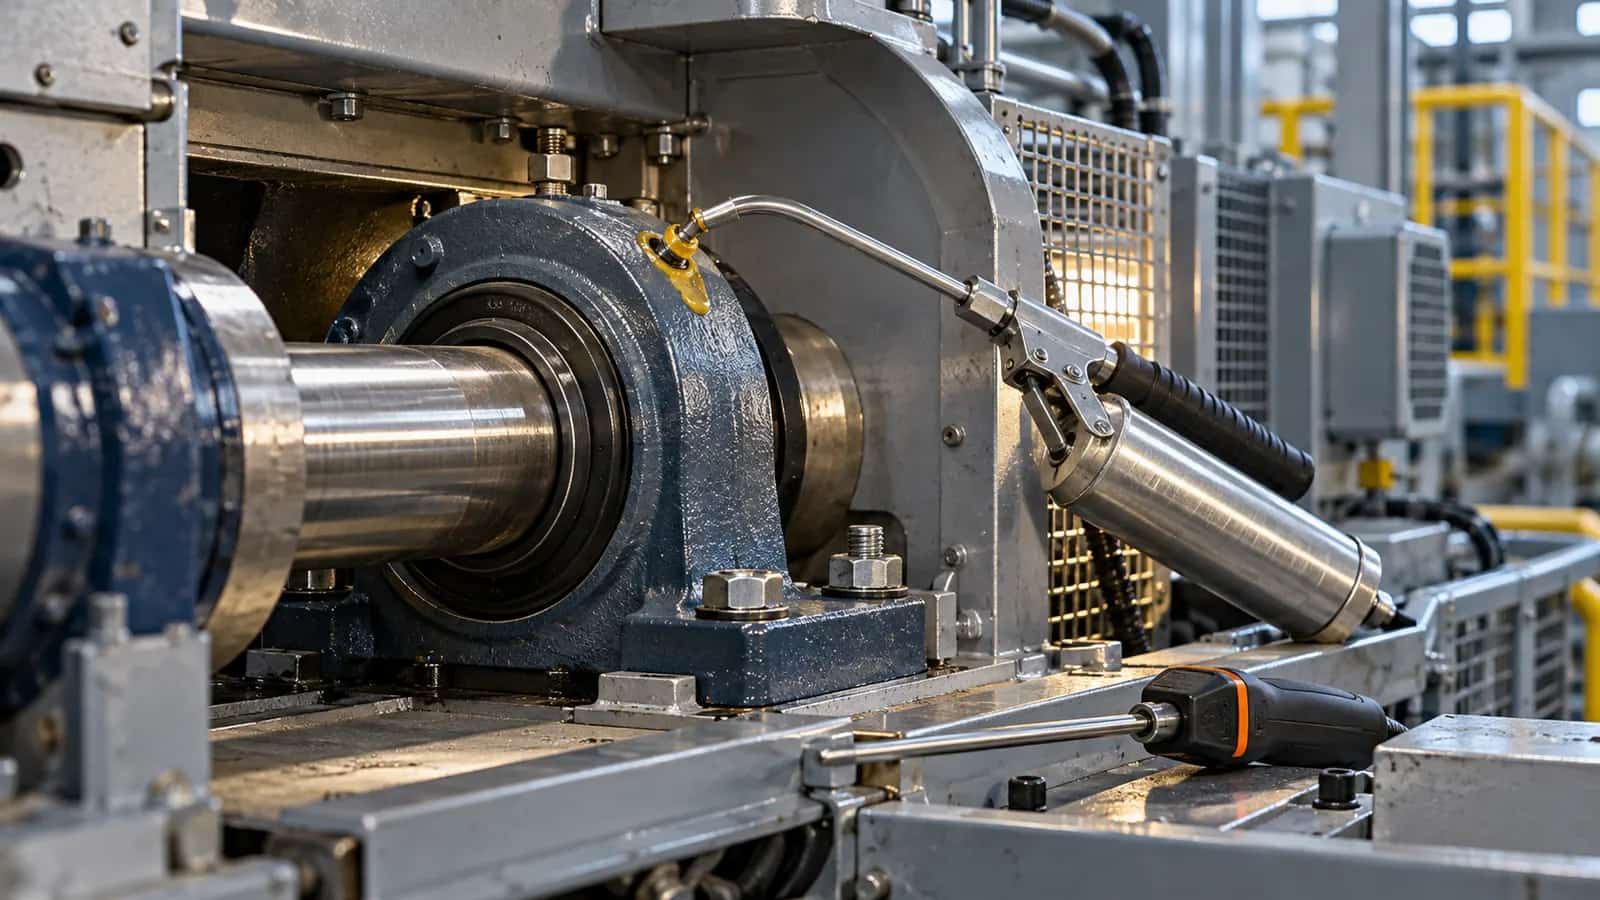
Was passiert bei zu viel Schmierfett?
Nach der Erstbefüllung oder dem Nachschmieren muss überschüssiges Fett aus dem Lager in den freien Gehäuseraum ausweichen. SKF bezeichnet diese Phase als Einlaufzeit. Fehlt freier Raum, wurde zu viel Fett eingebracht oder kann das Fett nicht austreten, walken die Wälzkörper es bei jeder Umdrehung. Der Laufwiderstand steigt und die Temperatur nimmt zu, bei hoher Drehzahl besonders schnell.
Bei richtigem Vorgehen kann die Temperatur während der Einlaufzeit vorübergehend ansteigen und danach deutlich sinken, sobald sich das Fett im Gehäuse verteilt hat. Bleibt der Anstieg bestehen, kehrt er nach jedem Nachschmieren zurück oder tritt Fett an einer Dichtung aus, prüfen Sie die Fettmenge und die gesamte Lagerung. Fettaustritt bedeutet nicht immer zu viel Fett. Auch Dichtungszustand, Temperatur, ein Druckunterschied zwischen beiden Gehäuseseiten und der Lagerzustand spielen eine Rolle.
Symptome, die eine Mengenprüfung begründen
Kein einzelnes Symptom beweist eine Überschmierung. Jedes der folgenden Anzeichen ist dennoch ein Grund für eine Diagnose. Weiteres Fett in ein Lager zu drücken, das heiß wirkt, kann das Problem verschlimmern.
- Die Temperatur steigt nach dem Nachschmieren oder beim Anlauf schnell an.
- Die Betriebstemperatur bleibt bei vergleichbarer Drehzahl und Belastung höher als zuvor.
- Fett tritt an einer Dichtung, einem Deckel oder einer vorgesehenen Austrittsöffnung aus.
- Geräusch oder Schwingungen ändern sich nach dem Nachschmieren.
- Das Wartungsprotokoll zeigt häufiges Nachschmieren, nennt aber keine Menge pro Schmiervorgang.
Geräusch, Schwingungen und Temperatur können auch durch Laufbahnschäden, Fluchtungsfehler, zu großes Lagerspiel, Überlast, Dichtungsreibung oder ein Kühlungsproblem entstehen. Betrachten Sie sie als Daten für den Vergleich, nicht als Diagnose für sich allein.
So prüfen Sie, ob zu viel Fett die Ursache ist
1. Maschine sichern und Historie nachvollziehen
Wenden Sie vor der Prüfung das Verfahren zum sicheren Stillsetzen der Maschine an. Notieren Sie Lagerbezeichnung, Gehäusebauart, Drehzahl, Belastung, Temperatur, Zeit seit dem letzten Nachschmieren und das verwendete Fett. Nennt das Wartungsprotokoll keine Menge, dokumentieren Sie diese Lücke. Rechnen Sie Hübe der Fettpresse erst in eine Menge um, wenn Sie deren Fördermenge geprüft haben (Schritt 3).
2. Menge und Intervall mit der Dokumentation vergleichen
Prüfen Sie Betriebsanleitung, Daten des Lagerherstellers oder das Schmierstellenprotokoll. Die Menge hängt von Lagerbauart, freiem Gehäuseraum, Drehzahl und Betriebsbedingungen ab, das Intervall zusätzlich von Verschmutzung, Feuchtigkeit und Temperatur. Übertragen Sie die Dosierung einer anderen Schmierstelle nicht einfach wegen einer ähnlichen Lagergröße. Bei hoher Drehzahl zeigt sich eine falsche Menge schneller als Temperaturanstieg.
3. Dosiermethode prüfen
Ermitteln Sie, wie viel Fett die Fettpresse pro Hub abgibt, und vergleichen Sie dies mit dem Schmierstellenprotokoll. SKF Cooper gibt für einen Hub einer üblichen Hebelfettpresse etwa 2 ml an. Prüfen Sie Ihre eigene Fettpresse, statt diesen Wert zu übernehmen. Stellen Sie einen automatischen Schmierstoffgeber so ein, dass er im Mittel die für das Intervall vorgesehene Menge abgibt. Prüfen Sie außerdem Mundstück, Schlauch, Entlüftung und ob eine vorhandene Austrittsöffnung oder der Raum für Altfett frei ist. Entfernen Sie keine Dichtung und öffnen Sie kein abgedichtetes Lager, um die Menge zu prüfen.
4. Temperaturverlauf unter vergleichbaren Bedingungen vergleichen
Messen Sie an derselben Stelle und bei vergleichbarer Drehzahl, Belastung und Laufzeit. Dokumentieren Sie den Wert vor und nach dem Nachschmieren. Entscheidend ist eine anhaltende Temperaturänderung, nicht wie heiß sich das Gehäuse anfühlt. Der SKF-Leitfaden zur Fehlersuche an Ventilatorlagern weist darauf hin, dass sich ein Gehäuse mit 60–70 °C heiß anfühlt, diese Temperatur für ein richtig geschmiertes Lager aber völlig akzeptabel ist. Überschreitet die Temperatur den Grenzwert des Herstellers oder steigt sie ohne Stabilisierung weiter, befolgen Sie das Notfallverfahren der Maschine. Die Messung am Gehäuse ersetzt nicht die Prüfung anderer Ursachen für Heißlaufen.
5. Ausgetretenes Fett und Umgebung prüfen
Wenn die Konstruktion ein kontrolliertes Austreten des Altfetts vorsieht, prüfen Sie es auf Wasser, Feststoffpartikel oder Anzeichen von Überhitzung. Dokumentieren Sie die Beobachtung, beurteilen Sie den Lagerzustand aber nicht allein anhand der Fettfarbe. Dazu gehören auch Betriebsbedingungen, Wartungshistorie und gegebenenfalls eine Probenanalyse.
Was tun, wenn eine Überschmierung bestätigt ist?
Stoppen Sie zunächst das weitere Nachschmieren und klären Sie, ob das Lager sicher weiterlaufen kann. Sieht der Gehäusehersteller eine Austrittsöffnung oder ein Verfahren zum Entfernen überschüssigen Fetts vor, gehen Sie danach vor. Entfernen Sie keine Verschlussschrauben und demontieren Sie keine Bauteile außerhalb der Herstelleranleitung oder ohne Risikobeurteilung.
Korrigieren Sie anschließend Menge und Intervall im Schmierstellenprotokoll. Dokumentieren Sie Fett, Menge, Datum, ausführende Person, Temperatur und die Beobachtung nach dem Anlauf. Bei einem Fettwechsel prüfen Sie die Verträglichkeit mit dem bisher verwendeten Fett und planen den Wechsel nach dem betrieblichen Verfahren. Die NLGI-Klasse beschreibt nur die Konsistenz und reicht daher nicht aus, um Verträglichkeit oder Menge zu beurteilen.
Die Auswahl des Schmierfetts bleibt wichtig
Ist das Mengenproblem gelöst, prüfen Sie, ob das Fett zum Lager und zu den Betriebsbedingungen passt. In der TC-Kolor-Kategorie für Lagerfette sind Produkte nach Anwendung und Katalogdaten aufgeführt. G 5402 wird als Fett für schnell laufende Lager beschrieben, GS ROLLER DR als Fett für Lager in Trocknern, Dämpfern, Spannrahmen und Walzwerken. Über die Auswahl entscheidet der Vergleich der Daten der konkreten Schmierstelle mit dem Produktdatenblatt.
Welche Angaben gehören in eine technische Anfrage?
Sammeln Sie vor einer Anfrage zu Lagerfetten: Bezeichnung von Lager und Gehäuse, Maschinenmodell, Drehzahl, Belastung, Temperatur, Umgebungsbedingungen, aktuell verwendetes Fett, Menge pro Schmiervorgang, Intervall und die Methode der Temperaturmessung. Mit diesen Angaben lässt sich ein Mengenproblem von einem Problem bei Produktwahl, Abdichtung oder mechanischem Zustand unterscheiden.